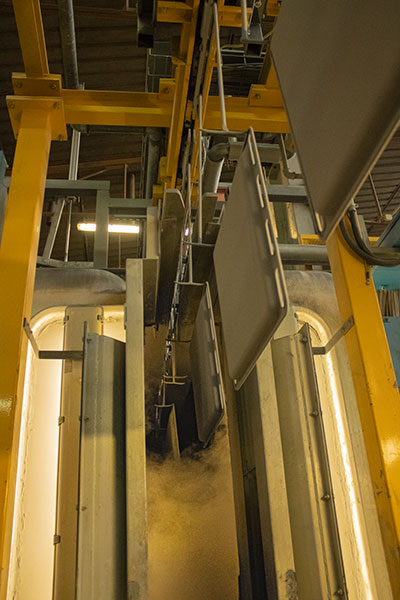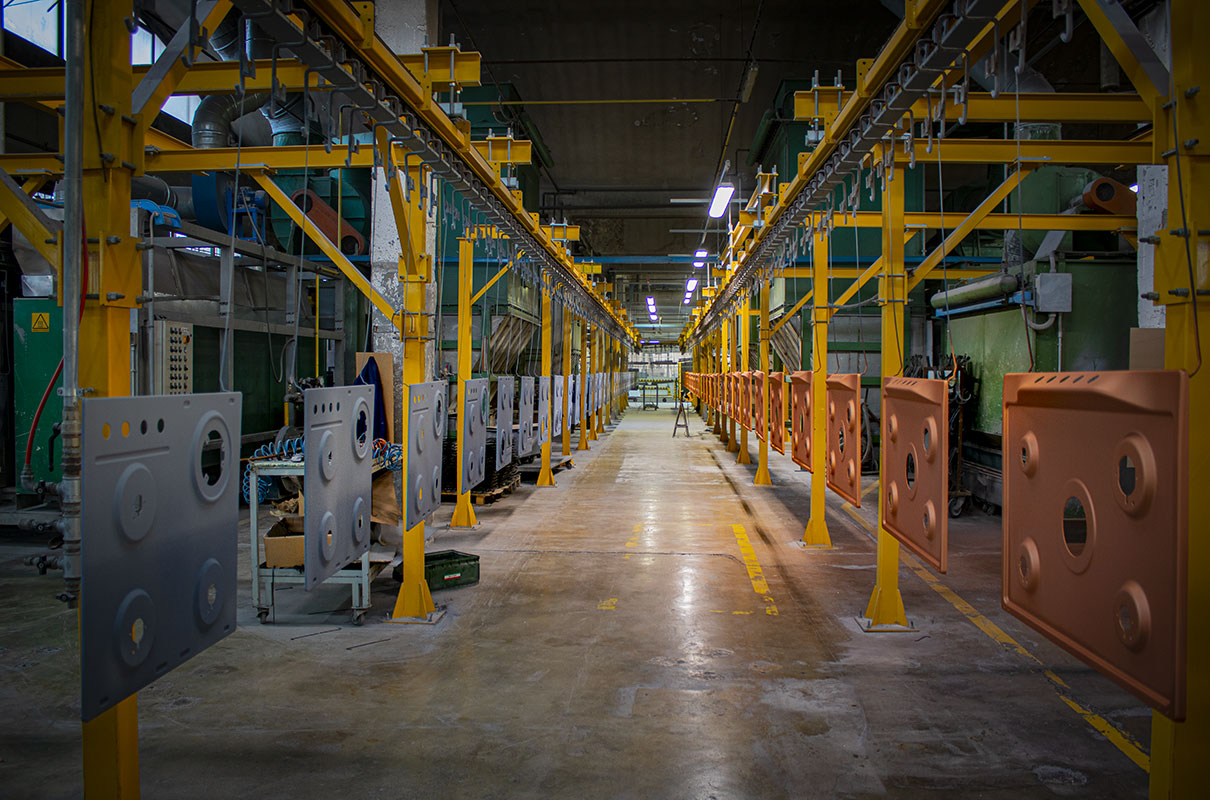
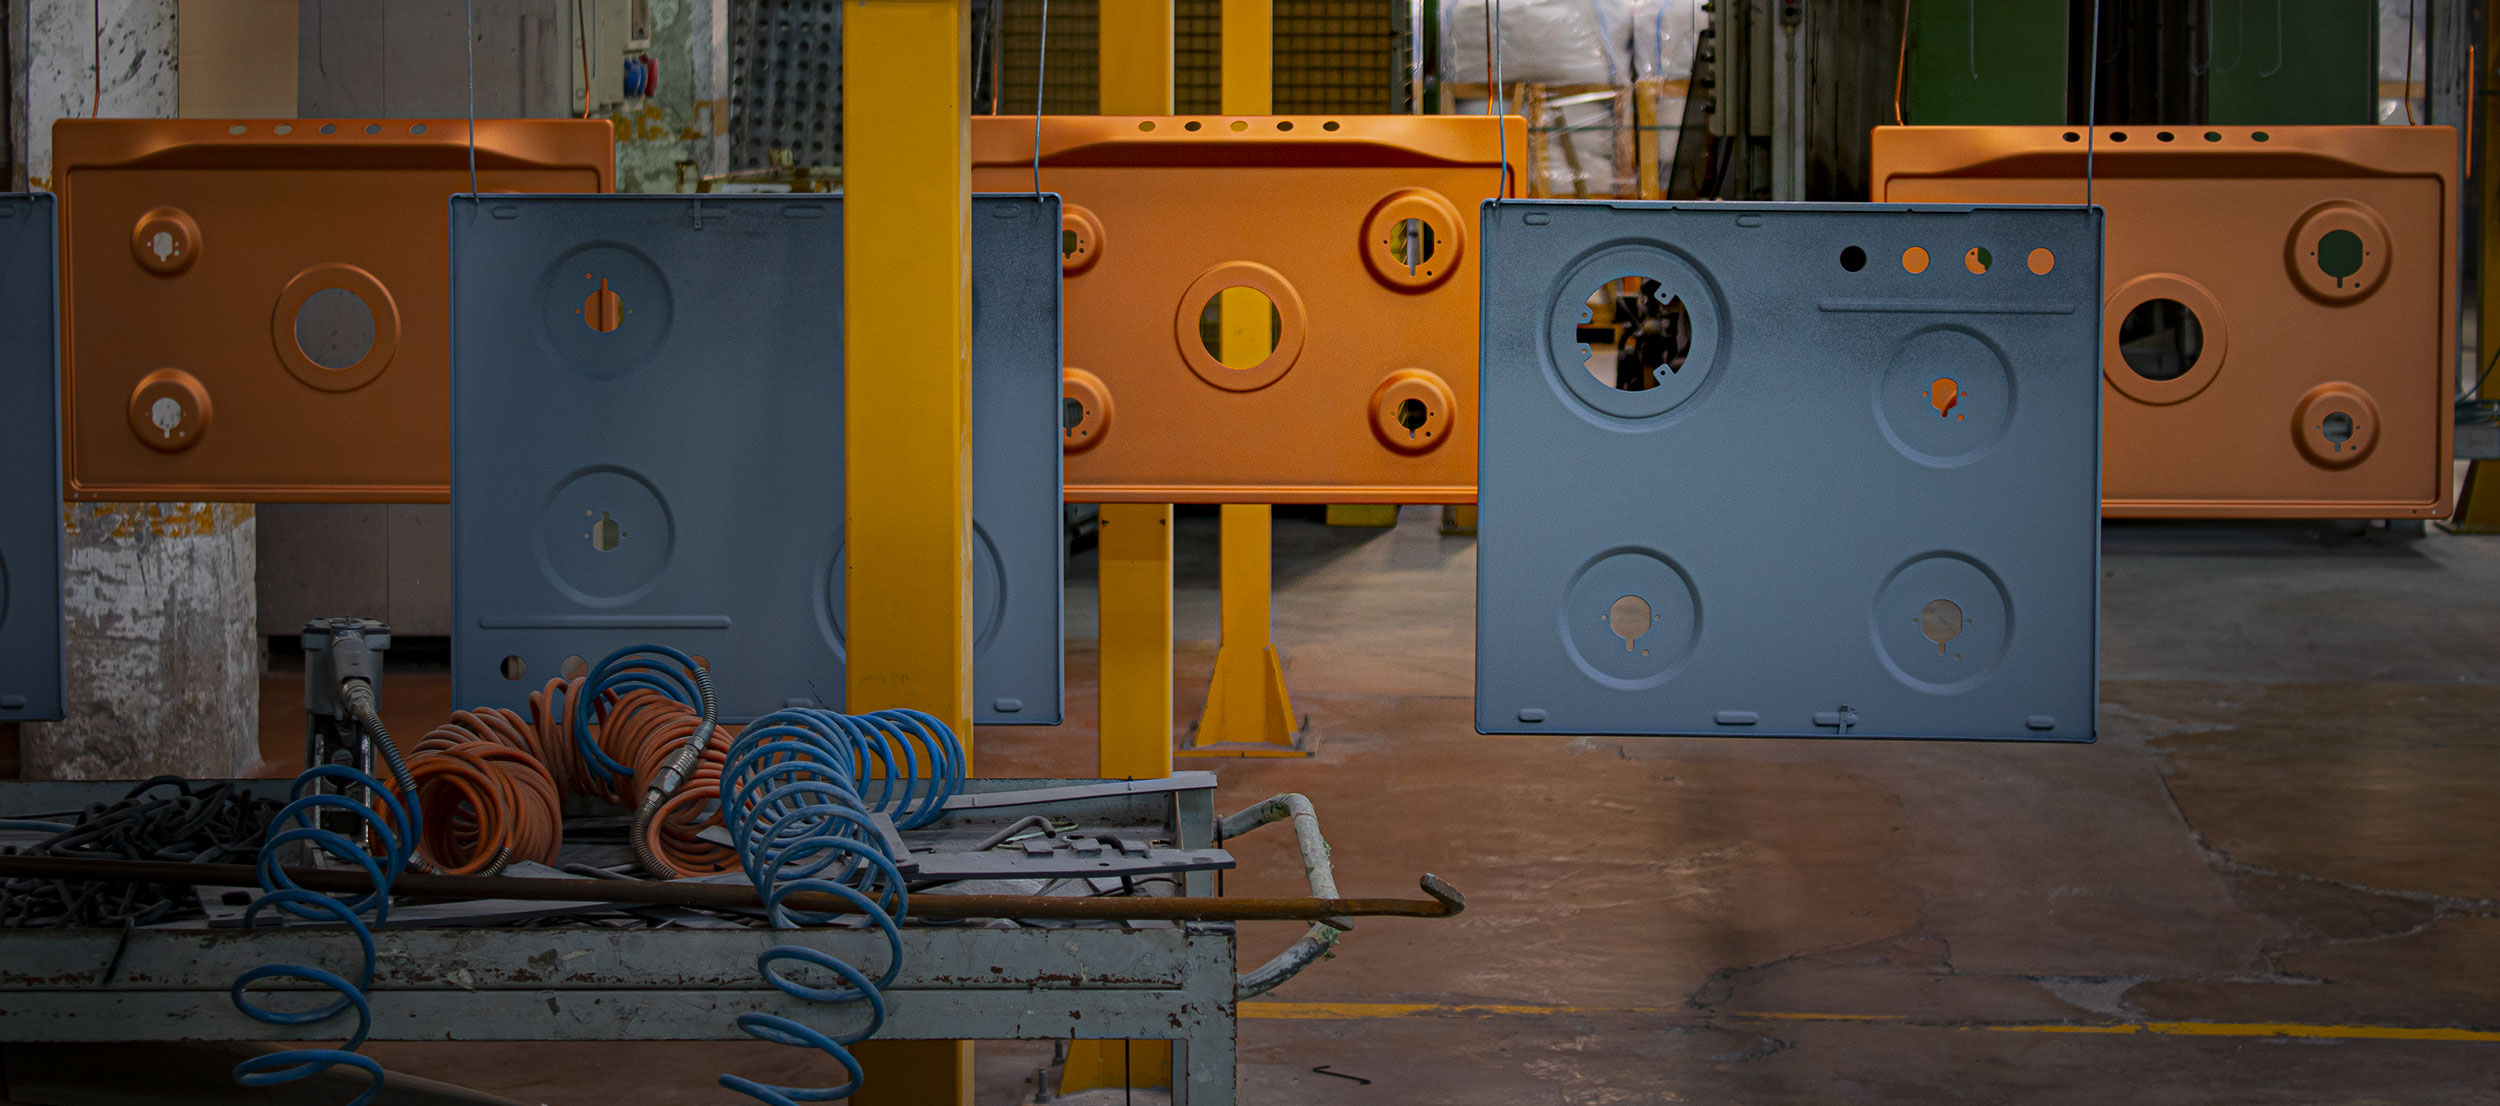
• La smalteria: smaltatura di piani cottura, momento del processo

Smaltatura metalli: impianti di nuova generazione

SMALTATURA METALLI: ACCETTAZIONE DEL MATERIALE

Prima di procedere alla lavorazione e alla smaltatura metalli, l’accettazione è una fase delicata e importante, in cui si controlla la conformità dei pezzi sia in termini di forma che di quantità.

I pezzi da smaltare non devono avere difetti, presentare impurità eccessive o danneggiamenti in modo da evitare di eseguire la smaltatura inutilmente e gravare, così, sui costi finali.

PRE-TRATTAMENTO

  • Smaltatura metalli vasche di decapaggio di Smalterie Vicentine. L'acqua estratta da un pozzo di proprietà

Per favorire il processo di aderenza dello smalto alla lamiera (decapaggio), è necessario un pretrattamento per togliere l’eccesso di elementi superficiali impuri e oleosi (sgrassaggio). Dopo l’accettazione, quindi, i componenti che lo necessitano – per esigenze strutturali, chimiche e/o estetiche – vengono adeguatamente preparati.

Nella smaltatura a umido, in particolare, a seconda del colore da usare, la lamiera deve essere preparata o eseguendo l’operazione di decapaggio, oppure optando per la sgrassatura totale. Trattandosi spesso di un elemento estetico l’operazione dev’essere precisa per evitare che si formino impurità.

MULINI

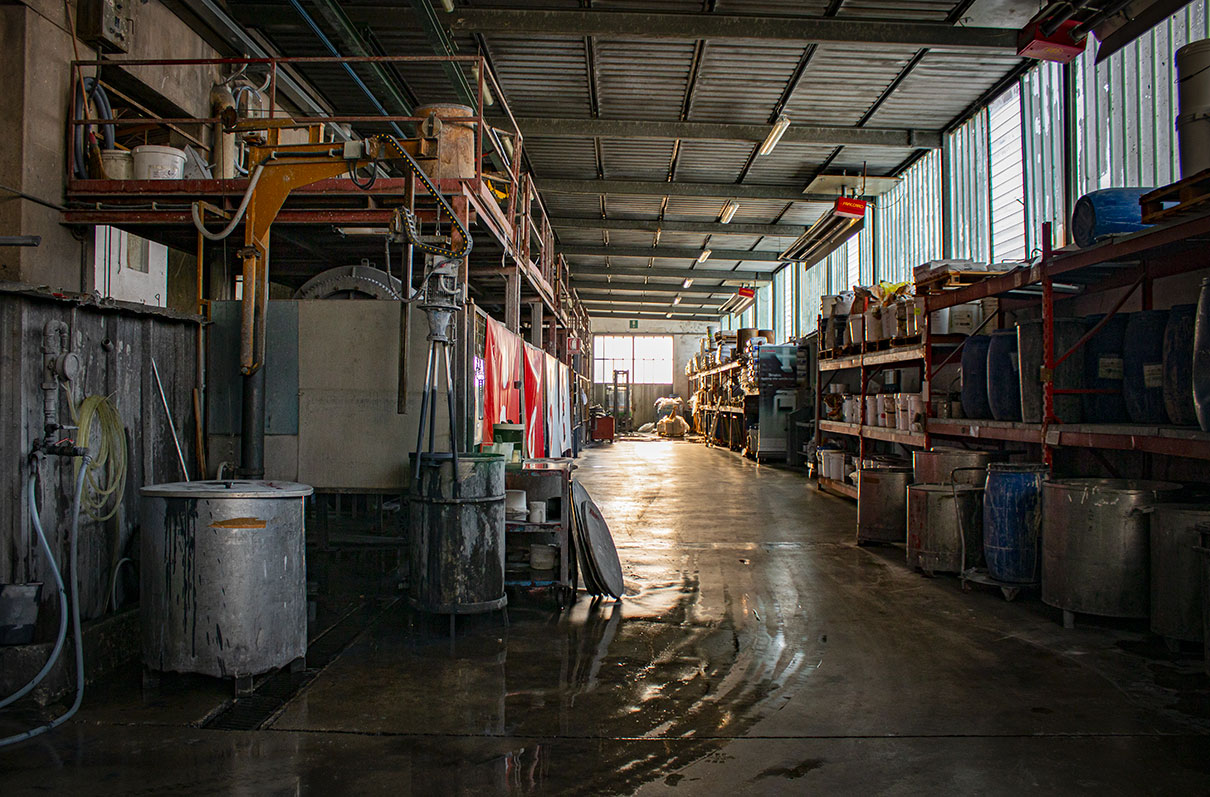
  • Smaltatura metalli zona mulini dove viene creato lo smalto in Smalterie Vicentine

PREPARAZIONE DELLO SMALTO DEI MULINI

Lo smalto è una miscela che per essere preparata richiede grande esperienza. Le ricette sono segrete e la sapienza si tramanda da generazioni come in  un vera e propria bottega d’arte.

Come si procede: si prende la “fritta” (vetro), moltissima acqua, gli elementi coloranti e gli addensanti che vanno dosati con le ricette che costituiscono patrimonio aziendale. Le formule e le ricette sono alla base della qualità dello smalto, per questo vengono gelosamente custodite. Il composto viene inserito nei mulini dove rimane a macinarsi; a seconda del tipo e del colore dello smalto in lavorazione i mulini vengono settati per velocità e numero di giri, inoltre all’interno del mulino sono disposte delle sfere che servono a triturare e amalgamare in modo omogeneo il composto.

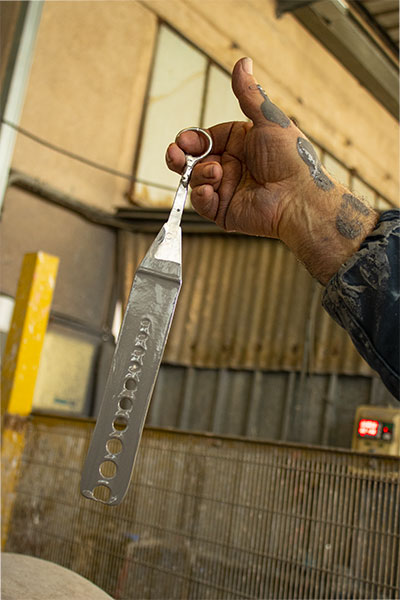
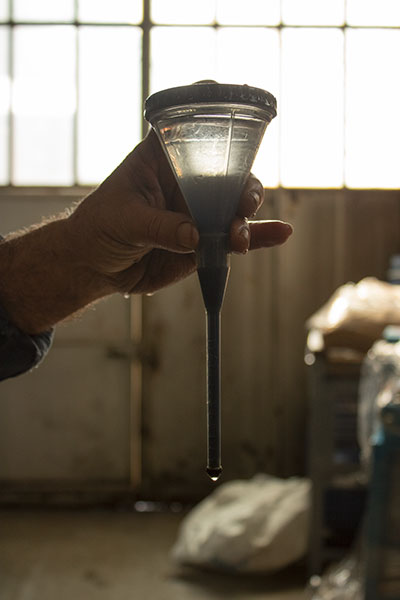
Nel corso del processo il mulinaio fa le dovute prove con dosimetri, imbuti e alla fine con il Coltello Bayer. L’uscita dal mulino non coincide con la messa in macchina. Prima dev’essere fatto un ulteriore controllo in cui i parametri di densità e brillantezza devono raggiungere ulteriori livelli di qualità.
SMALTATURA METALLI: APPLICAZIONE POLVERI

Smaltatura Metalli A Polvere A Umido

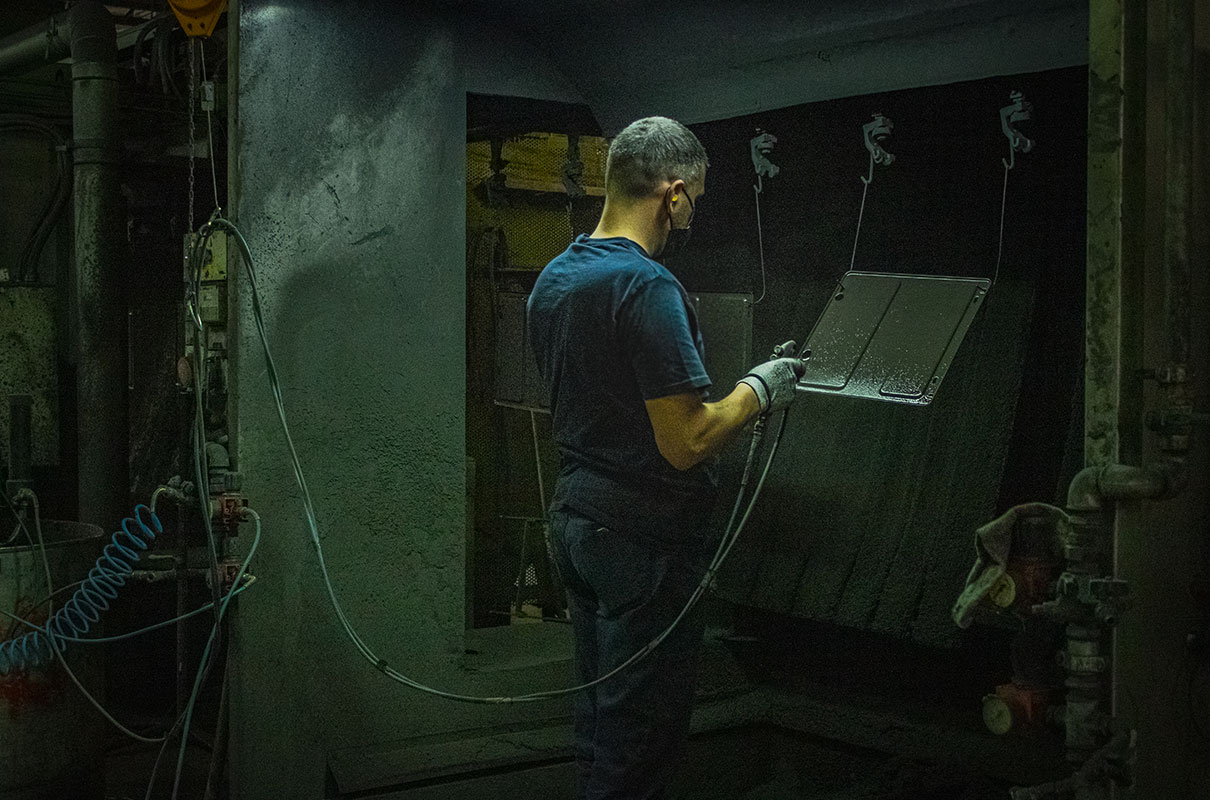
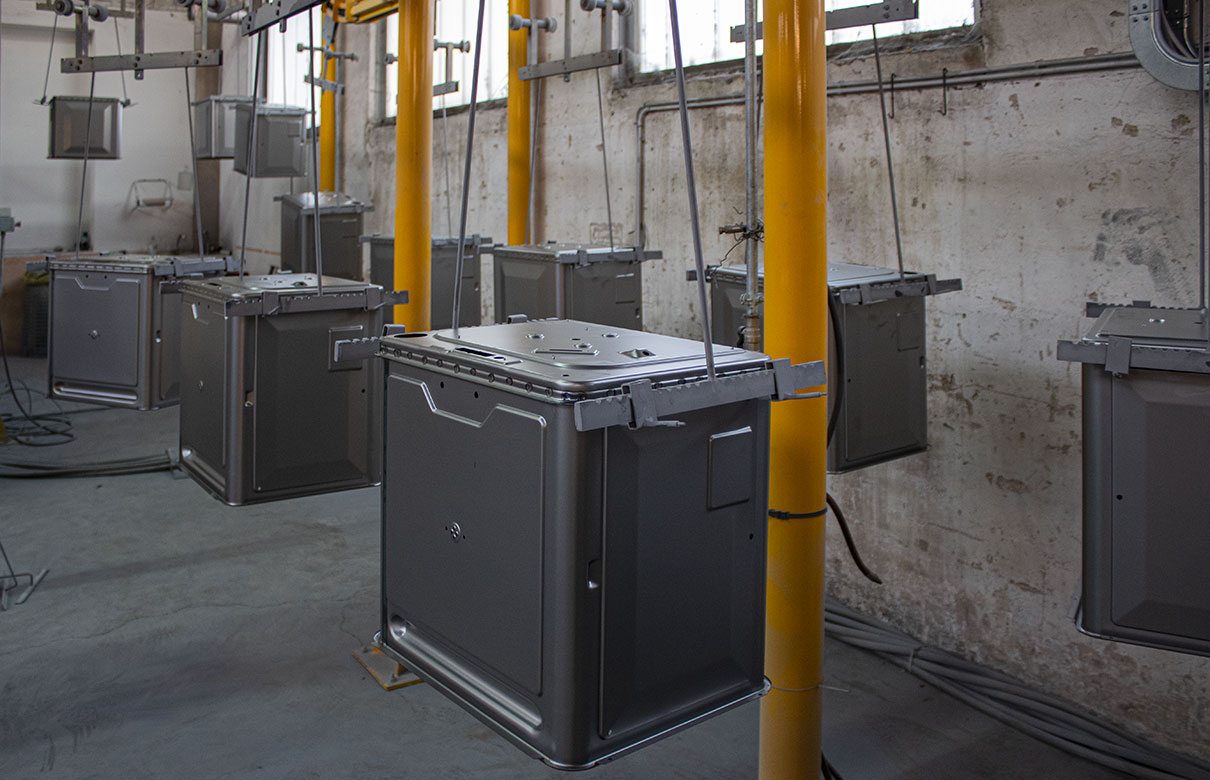
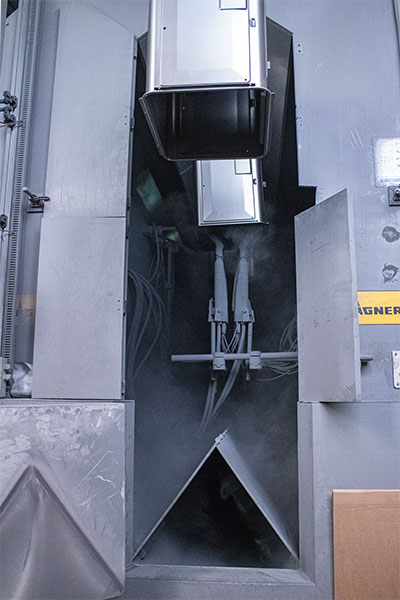
Quando il metallo arriva già pronto per il processo di smaltatura, senza bisogno di procedere ad un decapaggio, viene messo sull’impianto di smaltatura a polvere dopo essere stato caricato elettrostaticamente. Le pistole spruzzano lo smalto che aderisce alla lamiera.

TIPI DI SMALTATURA

Solo alcune lamiere sono atte per la smaltatura*. Si può applicare al rame e all’alluminio, ma nel primo caso è puramente estetica, viene impiegata per gioielli e negli oggetti di design. Il processo di smaltatura per alluminio o ghisa trova, invece, impiego nel mondo delle pentole e ancora del design. Smalterie Vicentine si occupa prevalentemente di smaltare acciaio DC ED e DC EK.

__

* Lamiere smaltabili secondo UNI-EN 10209: DC01 EK (per profilatura), DC04 EK (per stampaggio profondo), DC06 EK (per profondissimo stampaggio), DC03 ED (per leggero stampaggio), DC04 ED (per stampaggio profondo) e DC06 ED (per profondissimo stampaggio).

__

GREEN

Smalterie Vicentine opera nel totale rispetto delle normative relative all’impiego di sostanze vietate come il nichel o il cadmio, il piombo insieme ad altri metalli pesanti che sono stati eliminati.

Dal 1973 sono impiegati impianti di depurazione e le acque impiegate per il decapaggio sono estratte da un pozzo di proprietà dell’azienda e solo in parte integrate dall’acquedotto. Dopo l’impiego vengono depurate e rilasciate in fognatura rispettando i parametri ARPAV.

I residui della spruzzatura, in particolare quelli risultanti dal processo umido, vengono recuperati, classificati con gli adeguati codici CER e smaltiti con aziende certificate.

Tutti gli smalti sono dotati di schede tecniche e schede di sicurezza. Essendo soggetti alla normativa M.O.C.A. che richiede la compatibilità dello smalto sulle superfici che vengono a contatto con il cibo, sono prodotti sicuri per gli ambienti domestici e non domestici. Lo smalto non rilascia sostanze tossiche. La smalteria adotta una politica ecogreen.
SMLTATURA METALLI: APPLICAZIONE UMIDO

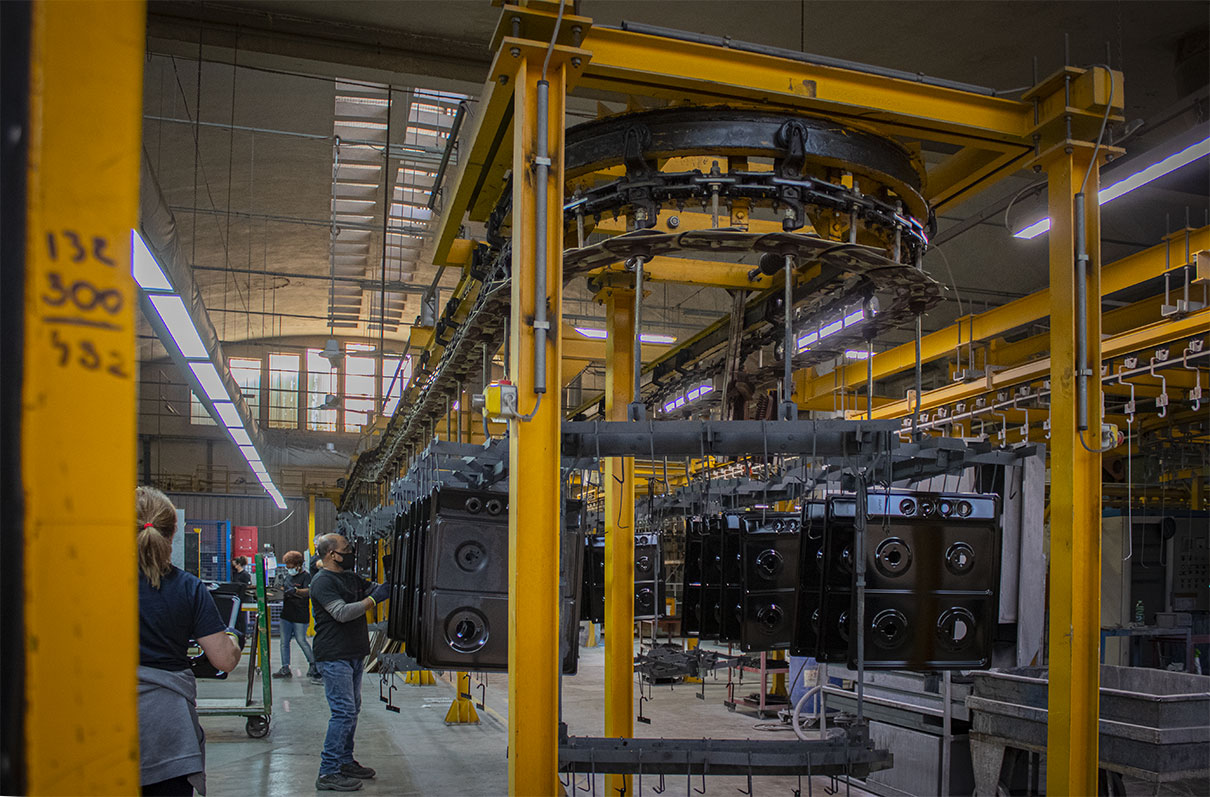
Nella smaltatura metalli, il processo di smaltatura a umido è diverso da quello della smaltatura a polvere.

Come si svolge:

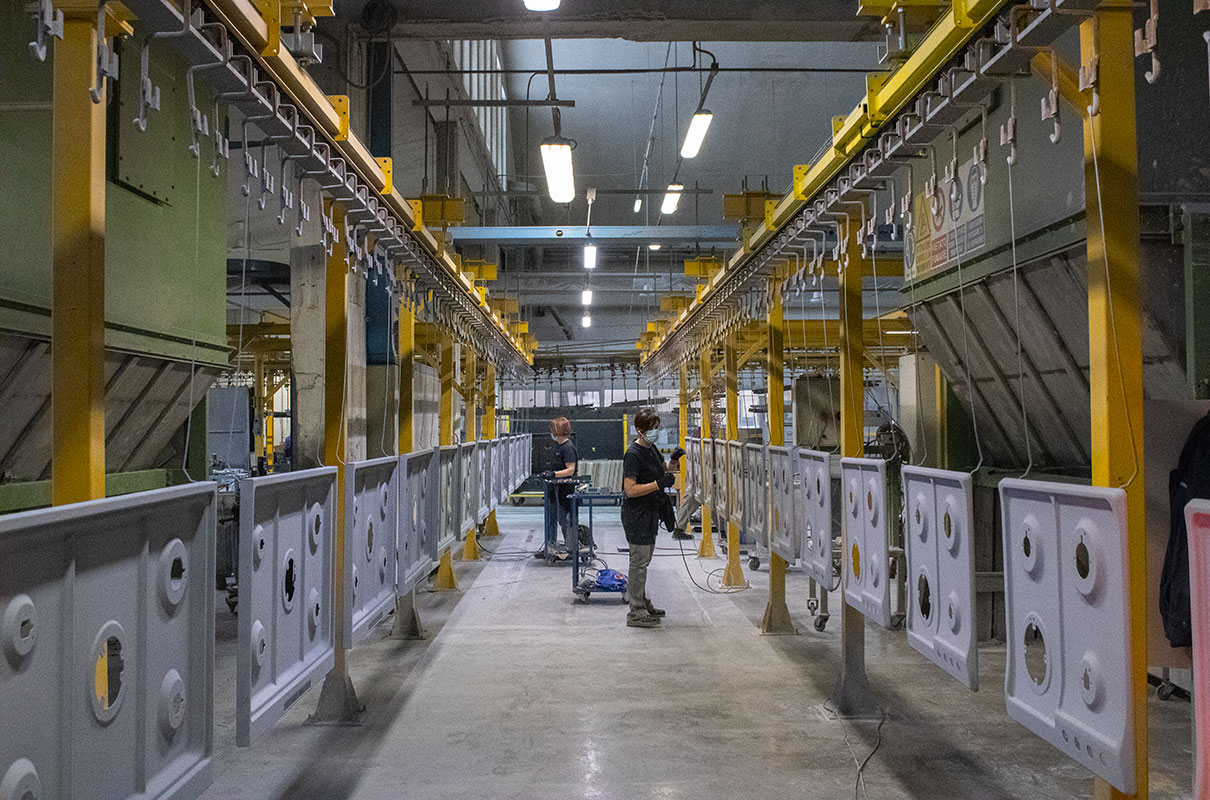
[1] i pezzi vengono caricati nella linea;

[2] dei robot o dei reciprocatori (inversori) fanno in automatico la prima spruzzata;

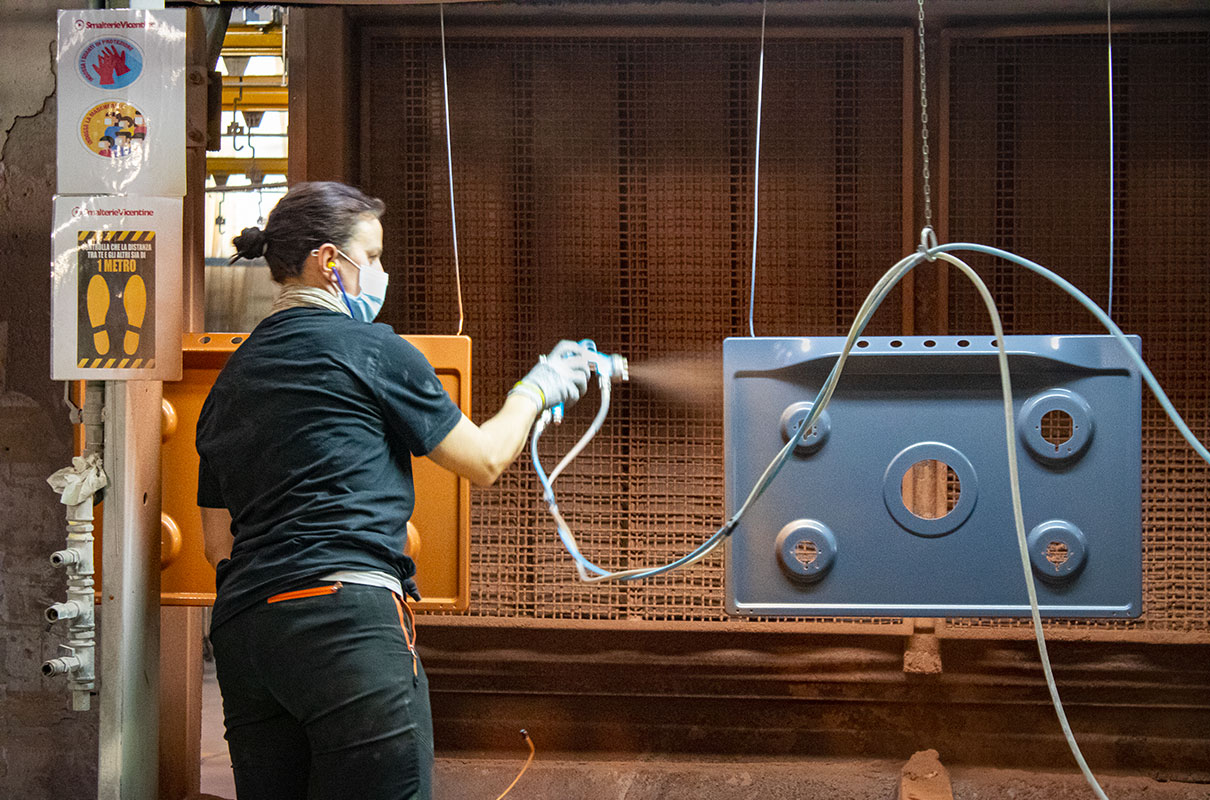
[3] la verniciatura del pezzo viene rinforzata a mano soprattutto nei punti in cui il processo precedente potrebbe aver lasciato delle aree da ripassare; sempre a mano vengono applicate, se richieste, le sfumature e la lavorazione puntiforme;

[4] nell’applicazione a umido, a questo punto è necessaria una fase di passivazione: i passivatori della linea fanno in modo che i pezzi vengano asciugati per diventare “biscotti”;

[5] se vi sono pulizie da fare al pezzo vengono quindi eseguite, in particolare nel piano cottura. Poiché, per azione della carica elettrostatica, i punti dove si concentra di più lo smalto sono le aree circostanti i fori, un ispessimento dello smalto potrebbe costituire un problema quando vengono applicate le viti. Per evitare queste situazioni il pezzo viene pulito con apposite spazzole.

COTTURA

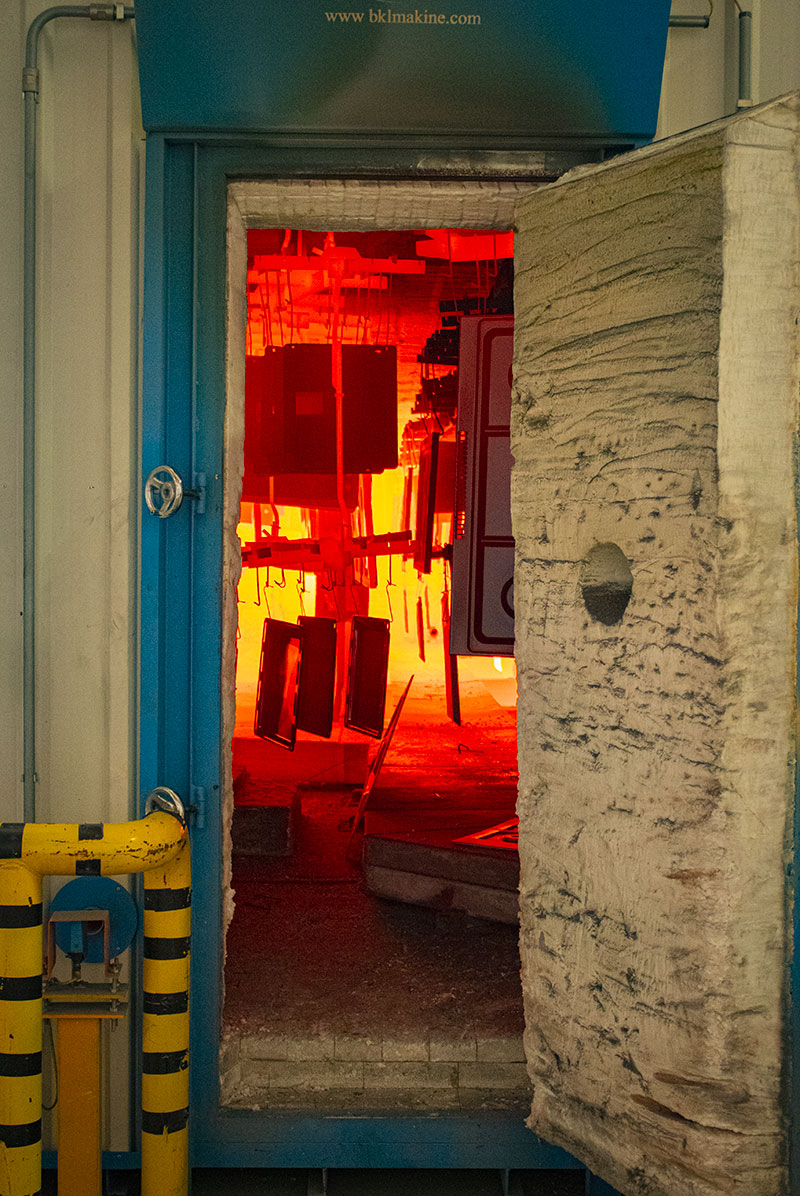
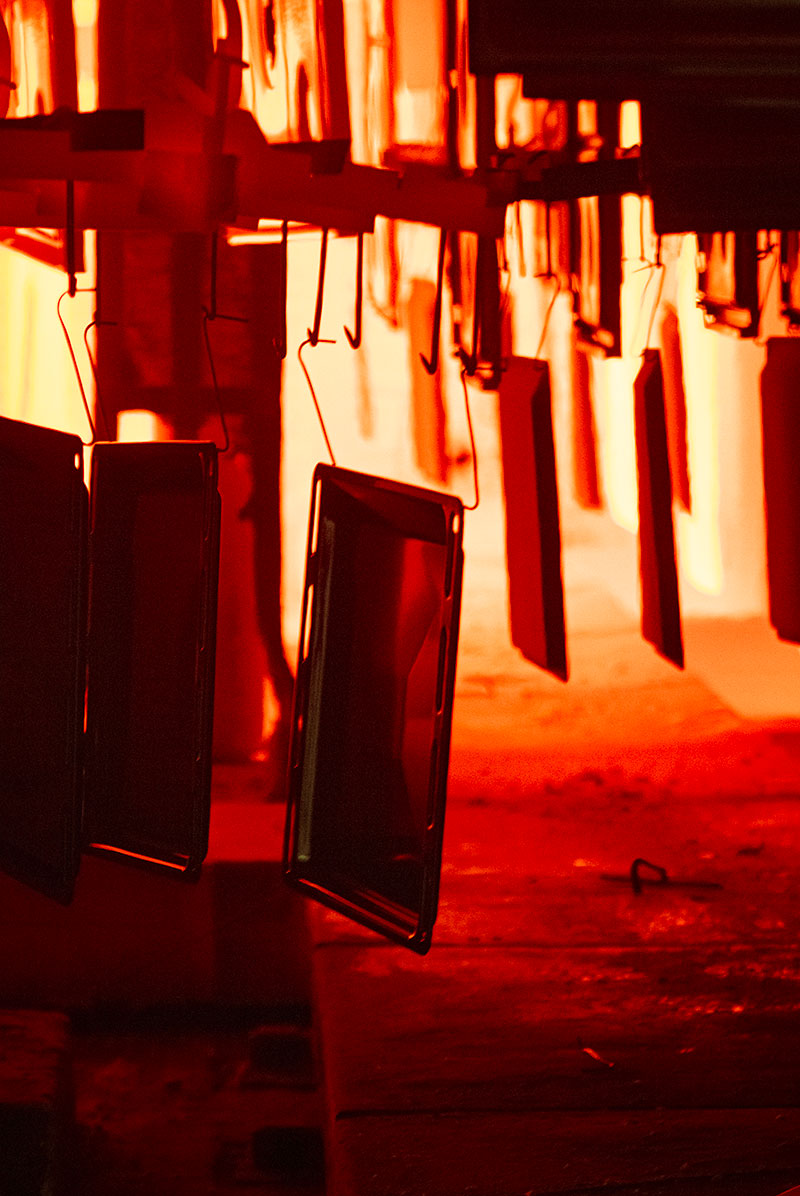
Applicato lo smalto ai pezzi nel processo di linea a polvere o a umido, i pezzi vengono presi e trasbordati nella linea di cottura, quella del forno. Affinché la fusione degli elementi vetrosi con il metallo avvenga, la cottura deve portare gradualmente le componenti smaltate a una temperatura di 840 °C per poi lasciarle in quello stato almeno 3 minuti. Allo stesso modo il raffreddamento dev’essere graduale.
COLLAUDO

Fase cruciale della produzione è il collaudo che viene sempre eseguito sulla totalità (100%) dei pezzi.

Si procede ad un primo controllo relativo ai difetti estetici, controllo che è di natura visiva. Poi, su una campionatura, viene misurato lo spessore dello smalto applicato: essendo lo smalto un vetro deve rientrare in un range di spessore previsto dalla normativa, al di sotto di una certa soglia, infatti, brucerebbe nel forno, se lo spessore dello smalto invece eccedesse – anche se all’apparenza potrebbe sembrare più luminoso e bello – diventerebbe fragile, il punto di rottura verrebbe raggiunto prima e, sottoposto a tensioni meccaniche, tenderebbe a sfaldarsi.

Ancora a campione viene poi eseguita una prova di aderenza (prova cd. distruttiva): da un metro di distanza dalla superficie smaltata parte un tubo pesante che va a sbattere nel centro del pezzo: se lo smalto si sgretola, si sfalda o lo smalto cade la prova non è superata.

SERIGRAFIA

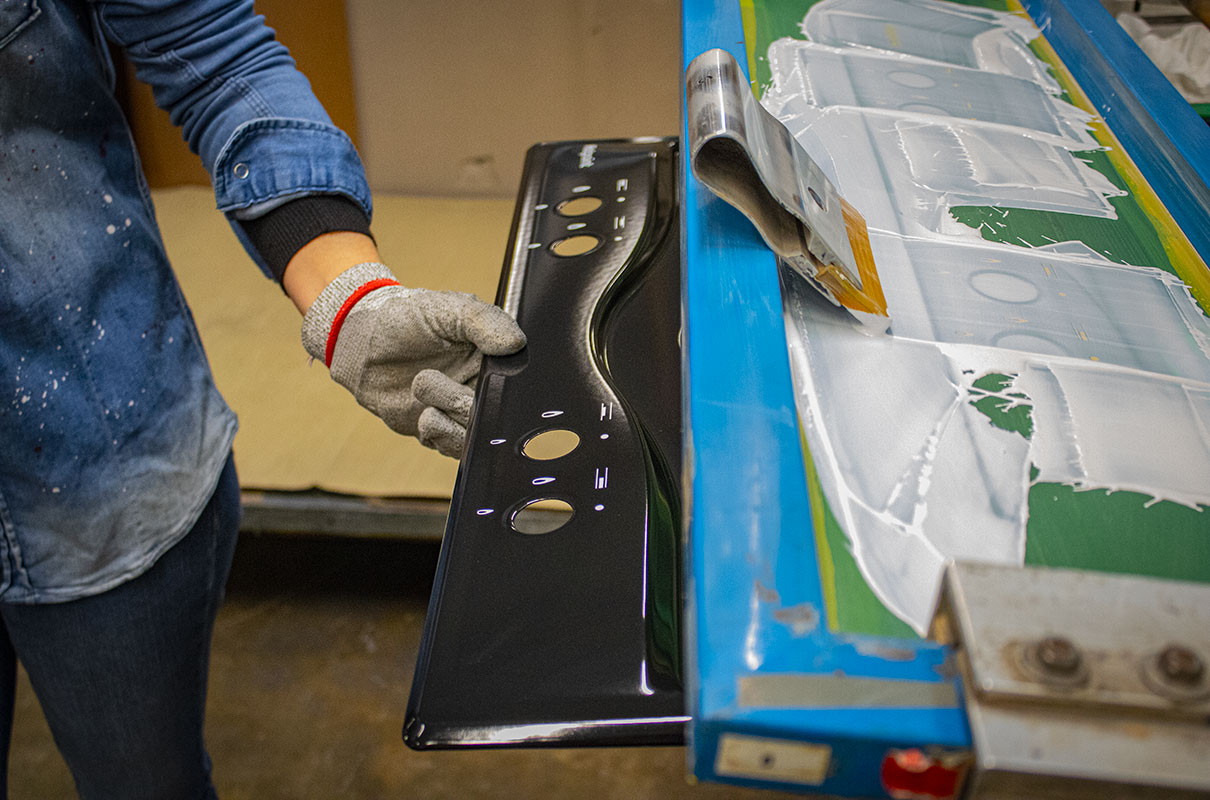
Nel caso in cui sia necessario applicare elementi grafici ai pezzi smaltati, si utilizza un composto ceramico distribuito su un apposito telaio studiato per garantire precisione e nitidezza. Dopo l’applicazione della serigrafia i pezzi vengono cotti nuovamente a 800° C e sottoposti ad un nuovo collaudo estetico.

STOCCAGGIO E SPEDIZIONE

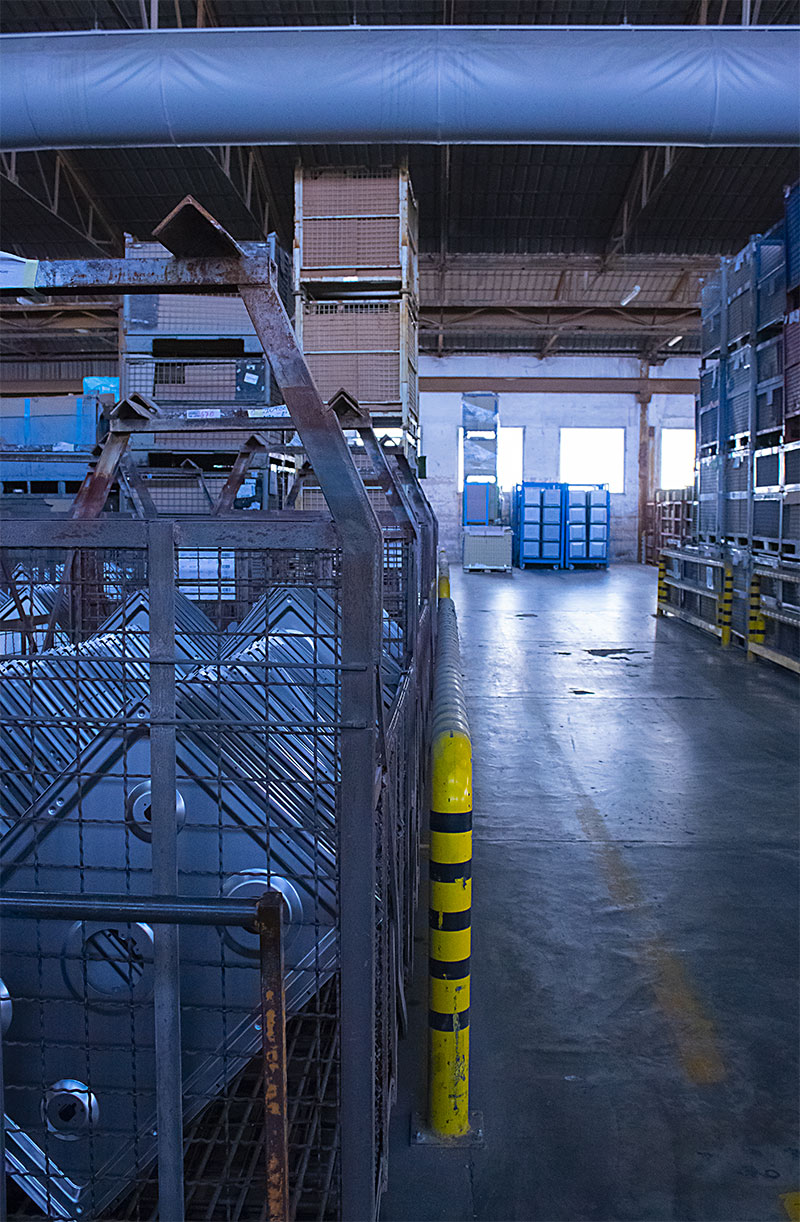
Qualsiasi sia il processo di smaltatura metalli, al termine, ogni pezzo viene messo in apposite gabbie, confezionato e stoccato pronto per la spedizione